 अंग्रेज़ीEN
 फ्रेंचFR
 जर्मनDE
 पुर्तगालीPT
 स्पैनिशES
 रूसीRU
 जापानीJA
 कोरियाईKO
 अरबीAR
 यूनानीEL
 तुर्कीTR
 इतालवीIT
 पोलिशPL
 हिंदीHI
 中国CN
.webp)
प्रिंटिंग के लिए PETG श्रिंक स्लीव बेस फिल्म: सतह और स्याही आसंजन परीक्षण चेकलिस्ट
परिचय
पीईटीजी श्रिंक स्लीव लेबल पर प्रिंट दोष हमेशा स्याही या प्रेस सेटिंग्स के कारण नहीं होता है। अपर्याप्त गीलापन, असमान सतह की स्थिति, संदूषण और कमजोर स्याही आसंजन के कारण स्लिटिंग, सीमिंग और स्लीव लगाने के दौरान धब्बे, खरोंच, अवरोध या स्याही का रिसाव हो सकता है। पीईटीजी श्रिंक स्लीव बेस फिल्म प्रिंटिंग को उत्पादन के लिए मंजूरी देने से पहले, कन्वर्टर्स को प्रतिनिधि प्रक्रिया स्थितियों के तहत फिल्म की सतह और स्याही प्रणाली दोनों की जांच करनी चाहिए।
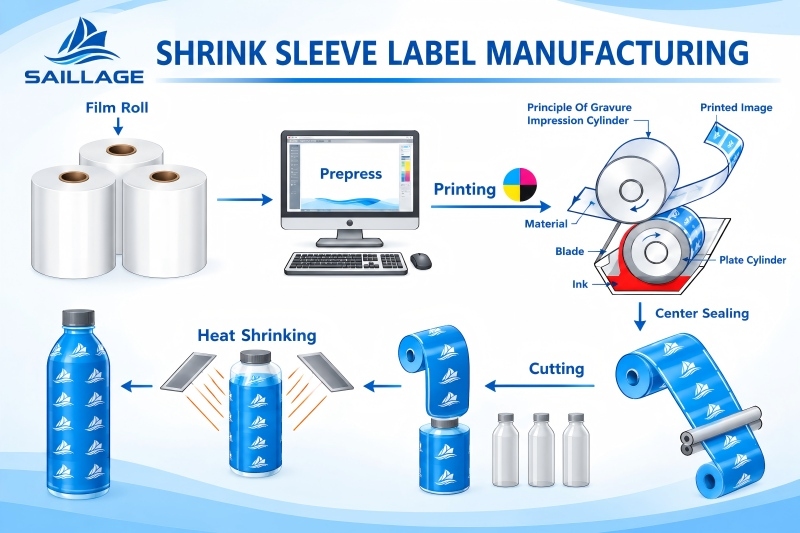
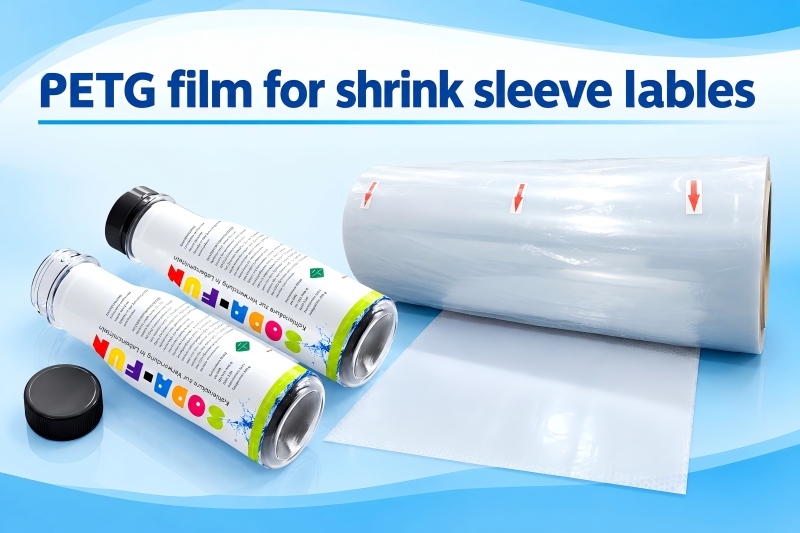
पीईटीजी श्रिंक स्लीविंग फिल्मगर्म करने पर यह सिकुड़ता है, जिससे प्रिंटेड स्लीव कंटेनर के आकार में ढल जाती है। इस तापीय प्रतिक्रिया के कारण प्रिंट की गुणवत्ता जांचना कठिन हो जाता है: स्याही की परत को सिकुड़ने और संकुचित होने के दौरान दिखने में एक समान और ठीक से चिपकी हुई रहनी चाहिए। पारदर्शी पीईटीजी श्रिंक फिल्म से धुंधलापन, धारियाँ, छोटे छेद और स्याही का असमान फैलाव आसानी से दिखाई देता है। सफल परीक्षण के लिए छपाई के तुरंत बाद केवल दृश्य जांच से कहीं अधिक की आवश्यकता होती है।
चाबी छीनना
प्रिंट करने से पहले फिल्म का निरीक्षण करें
एक स्वीकृत विधि का उपयोग करके सतह की स्थिति की पुष्टि करें
स्याही की अनुकूलता और सूखने या जमने की प्रक्रिया की जाँच करें।
एक निर्धारित कंडीशनिंग अवधि के बाद आसंजन का परीक्षण करें
और सिलाई और सिकुड़न सिमुलेशन के बाद मुद्रित स्लीव का आकलन करें। स्वीकार्यता सीमाएं सार्वभौमिक मान लेने के बजाय फिल्म आपूर्तिकर्ता, स्याही आपूर्तिकर्ता और कनवर्टर द्वारा तय की जानी चाहिए।
तकनीकी कोर: सतह की स्थिति, गीलापन और स्याही का आसंजन
सतह ऊर्जा यह बताती है कि कोई तरल पदार्थ ठोस सतह को कितनी आसानी से गीला करता है। फिल्म प्रिंटिंग में, इसे आमतौर पर डाइन प्रति सेंटीमीटर में व्यक्त किया जाता है; सतह तनाव के लिए संख्यात्मक मान mN/m है। यदि फिल्म की सतह चुनी गई स्याही के लिए पर्याप्त रूप से गीली करने योग्य नहीं है, तो स्याही सिकुड़ सकती है, असमान बूंदें बन सकती हैं या खराब कवरेज हो सकता है। केवल सतह ऊर्जा ही आसंजन की गारंटी नहीं देती: सतह रसायन, स्याही बाइंडर, विलायक या जल प्रणाली, सुखाने की स्थितियाँ और उपचार क्षय भी अंतिम परिणाम को प्रभावित करते हैं।
सतह उपचार, जिसे अक्सर कोरोना उपचार कहा जाता है, सतह की रासायनिक संरचना को बदलने और गीलापन बढ़ाने के लिए विद्युत निर्वहन का उपयोग करता है। भंडारण के दौरान उपचार का स्तर कम हो सकता है, जबकि हैंडलिंग, स्लिप एडिटिव्स, तेल या धूल से होने वाला संदूषण परिणाम को प्रभावित कर सकता है। डाइन परीक्षण एक उपयोगी स्क्रीनिंग उपकरण है, लेकिन यह बॉन्ड की मजबूती का सीधा माप नहीं है। आपूर्तिकर्ता की विधि, परीक्षण स्थान और हैंडलिंग संबंधी निर्देशों का पालन करें और प्रिंट वाली सतह को नंगे हाथों से छूने से बचें।
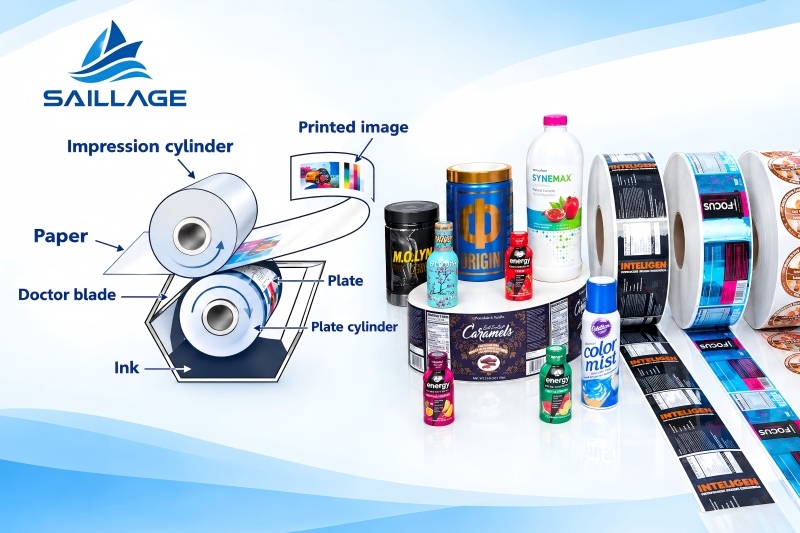
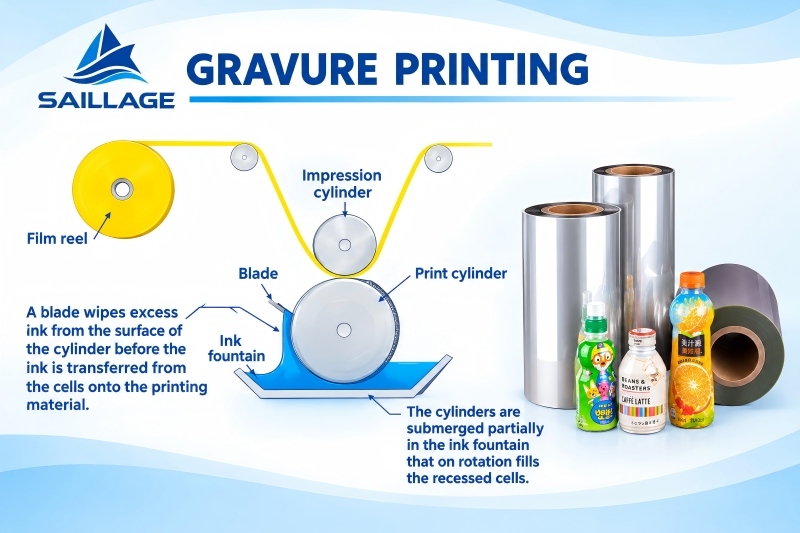
ग्रेव्योर प्रिंटिंग में, स्याही उत्कीर्ण सिलेंडर सेल से चलती हुई वेब पर स्थानांतरित होती है। ग्रेव्योर प्रिंटिंग के लिए पीईटीजी फिल्म की सतह की स्थिति स्याही के स्थानांतरण और गीलापन को प्रभावित करती है, जबकि प्रेस की गति, चिपचिपाहट, सेल की ज्यामिति, छाप, विलायक संतुलन और सुखाने की क्षमता प्रिंट निर्माण को प्रभावित करती है। एक फिल्म जो एक स्याही प्रणाली या प्रेस सेटअप के साथ अच्छा प्रदर्शन करती है, जरूरी नहीं कि दूसरे के साथ भी वैसा ही प्रदर्शन करे। योग्यता परीक्षण में इच्छित स्याही, प्रतिनिधि सिलेंडर स्थितियों, प्रेस की गति और सुखाने की प्रोफ़ाइल का उपयोग किया जाना चाहिए।
PETG श्रिंक स्लीव लेबल फिल्म की स्याही-चिपकने की क्षमता का मूल्यांकन प्रिंटिंग और संबंधित आगे की प्रक्रियाओं के बाद किया जाना चाहिए। अपूर्ण सुखाने, असंगत स्याही रसायन, अवशिष्ट विलायक, ओवरप्रिंटिंग अनुक्रम, संदूषण और सिकुड़ने के दौरान तनाव के कारण चिपकने की क्षमता प्रभावित हो सकती है। यदि रीवाइंड करते समय स्याही नरम रहती है, तो आसन्न परतें एक-दूसरे के संपर्क में आने से अवरोध उत्पन्न हो सकता है। मामूली चिपकने की क्षमता कटिंग, सीमिंग, बोतल हैंडलिंग या श्रिंक टनल के संपर्क में आने तक स्पष्ट नहीं हो सकती है।
उच्च संकुचन PETG संकुचन फिल्मसिकुड़ने के दौरान इसके आकार में काफी बदलाव आ सकता है। कलाकृति में विकृति आना स्याही के चिपकने में विफलता के समान नहीं है, इसलिए परीक्षण में इन दोनों का अलग-अलग आकलन किया जाना चाहिए। फिल्म के सिकुड़ने का व्यवहार, स्याही की लचीलता, प्रिंट डिज़ाइन और टनल की स्थितियों पर एक साथ विचार किया जाना चाहिए। एक स्थिर प्रिंट परिणाम के लिए उपयुक्त सतह, अनुकूल स्याही, पर्याप्त सुखाने या क्योरिंग और एक नियंत्रित रूपांतरण प्रक्रिया आवश्यक है।
एप्लिकेशन और समाधान: चरण-दर-चरण परीक्षण योजना
1. आने वाली फिल्म का निरीक्षण
रोल लगाने से पहले, ग्रेड, मोटाई, चौड़ाई, रोल पहचान, बैच संख्या और पैकेजिंग की स्थिति की जाँच करें। वेब पर धुंध, खरोंच, धब्बे, धारियाँ, झुर्रियाँ, किनारों की क्षति और संदूषण की जाँच करें। पुष्टि करें कि कौन सा पक्ष प्रिंटिंग के लिए है और क्या आपूर्तिकर्ता ने उपचारित पक्ष निर्दिष्ट किया है। परीक्षण शुरू होने से पहले किसी भी प्रकार की असामान्यता को रिकॉर्ड करें।
2. प्रिंटिंग से पहले सतह की स्थिति की जांच करें
निर्धारित डाइन-परीक्षण प्रक्रिया या आपूर्तिकर्ता द्वारा अनुमोदित किसी अन्य विधि का उपयोग करके सतह की नमी मापें। परीक्षण विधि, तिथि, रोल नंबर, वेब साइड और नमूना लेने का स्थान रिकॉर्ड करें। एकरूपता महत्वपूर्ण होने पर वेब पर एक से अधिक स्थानों की जाँच करें। केवल एक डाइन रीडिंग को स्वीकृति मानदंड न मानें; इसकी तुलना आपूर्तिकर्ता की अनुशंसाओं से करें और वास्तविक प्रिंट प्रदर्शन की पुष्टि करें।
साफ दस्तानों का प्रयोग करें और प्रिंट सतह को छूने से बचें।
यदि उपलब्ध हो, तो फिल्म के भंडारण इतिहास और उपचार के बाद बीते समय की जांच करें।
यदि सतह की रीडिंग असंगत हैं, तो नमूने को रोकें और प्रेस सेटिंग्स बदलने से पहले आपूर्तिकर्ता से परामर्श करें।
3. स्याही की अनुकूलता और प्रेस की स्थितियों की जांच करें।
निर्धारित उत्पादन स्याही प्रणाली का उपयोग करें, जिसमें निर्दिष्ट योजक, चिपचिपाहट सीमा और विलायक या जल संतुलन शामिल हैं। स्याही बैच, चिपचिपाहट, प्रेस की गति, सिलेंडर विवरण, इंप्रेशन सेटिंग्स, सुखाने वाले क्षेत्र का तापमान और वेंटिलेशन रिकॉर्ड करें। समस्या निवारण के दौरान एक समय में केवल एक ही चर बदलें। अत्यधिक गर्मी वेब हैंडलिंग या सिकुड़न व्यवहार को प्रभावित कर सकती है, जबकि अपर्याप्त सुखाने से रीवाइंडिंग के बाद धब्बा लगना, अवरोध या खराब आसंजन हो सकता है।
4. प्रिंट की दिखावट और आसंजन की जांच करें
ठोस क्षेत्रों, बारीक अक्षरों, ग्रेडिएंट, रिवर्स प्रिंटिंग, ओवरप्रिंट और अधिक कवरेज वाले क्षेत्रों का निरीक्षण करें। पिनहोल, धब्बे, स्याही का सिकुड़ना, धारियाँ, रंग भिन्नता और किनारों की अस्पष्टता जैसी कमियों को देखें। स्याही के तय समय तक सूखने या जमने के बाद, तय आसंजन परीक्षण करें, जैसे कि उपयुक्त होने पर नियंत्रित टेप परीक्षण। परिणामों की तुलना करने से पहले टेप का प्रकार, लगाने का दबाव, लगने का समय, हटाने का कोण और रेटिंग विधि निर्धारित करें। टेप परीक्षण तुलनात्मक होता है और इसे सार्वभौमिक मानक नहीं माना जाना चाहिए, जब तक कि कोई विशिष्ट विधि तय न हो जाए।
5. रूपांतरण और अंतिम उपयोग का अनुकरण करें
स्लिटिंग, रिवाइंडिंग और सीमिंग के बाद प्रिंट का मूल्यांकन करें। खरोंच, अवरोध, स्याही का स्थानांतरण, दरारें और सीम के आसपास की क्षति की जाँच करें। फिर लक्षित कंटेनर या प्रतिनिधि परीक्षण फॉर्म पर इच्छित टनल प्रोफाइल का उपयोग करके मुद्रित स्लीव को सिकोड़ें। बारीक ग्राफिक्स, रंग सीमाओं और उच्च-कवरेज क्षेत्रों में दरारें, परतें उखड़ने, विकृति और पठनीयता में कमी की जाँच करें। सामान्य कलाकृति विकृति और वास्तविक स्याही-फिल्म पृथक्करण के बीच अंतर करें।
6. परीक्षण का दस्तावेजीकरण और अनुमोदन करें
परीक्षण रिपोर्ट लिखित रूप में तैयार करें ताकि क्रय विभाग, अनुसंधान एवं विकास विभाग, फिल्म आपूर्तिकर्ता और स्याही आपूर्तिकर्ता एक ही साक्ष्य के आधार पर निर्णय ले सकें। नमूने की पहचान, परीक्षण की स्थितियाँ, अवलोकन, फ़ोटो, विचलन और उत्तीर्ण/अनुत्तीर्ण होने के मानदंड दर्ज करें। यदि परीक्षण विफल हो जाता है, तो सामग्री में बदलाव का अनुरोध करने से पहले यह पता लगाएं कि संभावित कारण सतह की स्थिति, स्याही की अनुकूलता, सूखना, संदूषण या अनुप्रवाह तनाव है या नहीं।
नीचे दी गई तुलना निर्णय की गुणवत्ता और प्रक्रिया नियंत्रण पर केंद्रित है। यह आसंजन या अपशिष्ट में निश्चित सुधार का दावा नहीं करती है, क्योंकि परिणाम फिल्म ग्रेड, स्याही प्रणाली, प्रेस और सिकुड़ने की प्रक्रिया पर निर्भर करते हैं।
परंपरागत जांच बनाम नियंत्रित परीक्षण योजना
| मूल्यांकन क्षेत्र | बुनियादी / पारंपरिक जाँच | अनुशंसित नियंत्रित परीक्षण |
|---|---|---|
| फिल्म की सतह | दिखावट या एक डाइन रीडिंग पर भरोसा करें | रोल और रिकॉर्ड विधि, प्रिंट साइड और सैंपलिंग स्थानों का निरीक्षण करें। |
| स्याही का चयन | मान लीजिए कि मौजूदा स्याही का व्यवहार भी वैसा ही होगा। | इच्छित स्याही प्रणाली की योग्यता का निर्धारण करें और चिपचिपाहट तथा प्रेस की स्थितियों को रिकॉर्ड करें। |
| सुखाने | प्रेस एग्जिट पर ही जज मौजूद रहें | रीवाइंडिंग और कंडीशनिंग के बाद सुखाने या क्योरिंग की पुष्टि करें और ब्लॉकिंग की जांच करें। |
| आसंजन | प्रिंटिंग के तुरंत बाद अनौपचारिक टेप पुल का उपयोग करें | कंडीशनिंग का समय, टेप विधि, रेटिंग और स्वीकृति मानदंड पहले से ही निर्धारित कर लें। |
| अंतिम उपयोग | श्रिंक सिमुलेशन से पहले प्रिंट को अप्रूव करें | स्लिटिंग, सीमिंग और प्रतिनिधि श्रिंक-टनल एक्सपोज़र के बाद निरीक्षण करें |
| समस्या निवारण | एक साथ कई सेटिंग्स बदलें | एक समय में केवल एक ही चर को बदलें और साक्ष्य रिकॉर्ड करें। |
परीक्षण चेकलिस्ट
☑ फिल्म का सही ग्रेड, प्रिंट साइड, बैच नंबर, मोटाई और रोल की स्थिति की पुष्टि करें।
☑ स्वीकृत सतह-ऊर्जा परीक्षण विधि, परिणाम और नमूना लेने के स्थानों को रिकॉर्ड करें।
☑ उत्पादन स्याही प्रणाली का उपयोग करें और चिपचिपाहट, प्रेस की गति और सुखाने की सेटिंग्स को रिकॉर्ड करें।
☑ ठोस, बारीक विवरण और उच्च कवरेज वाले क्षेत्रों में गीले और सूखे प्रिंट की गुणवत्ता का निरीक्षण करें।
☑ निर्धारित सुखाने या उपचार अवधि के बाद, सहमत विधि का उपयोग करके आसंजन का परीक्षण करें।
☑ रीवाइंड करने और संभालने के बाद ब्लॉकिंग, खरोंच और स्याही के स्थानांतरण की जांच करें।
☑ सिलाई और सिकुड़न-सुरंग के प्रदर्शन के बाद आस्तीन का निरीक्षण करें।
☑ फ़ोटो और परिणाम सुरक्षित रखें; उत्पादन की मंजूरी से पहले स्वीकार्यता सीमाओं पर सहमति बनाएं।
अक्सर पूछे जाने वाले प्रश्न: कन्वर्टर्स और खरीदारों के प्रश्न
मैं पीईटीजी श्रिंक स्लीव फिल्म की प्रिंटिंग प्रॉपर्टी की जांच कैसे करूं?
सबसे पहले, सामग्री की प्रत्यक्ष जांच करें और आपूर्तिकर्ता द्वारा अनुमोदित सतह-गीलापन परीक्षण करें। इच्छित स्याही प्रणाली का उपयोग करके प्रतिनिधि प्रेस स्थितियों के तहत प्रिंट करें, दिखावट और सूखने का आकलन करें, कंडीशनिंग के बाद आसंजन का परीक्षण करें और सिलाई और सिकुड़न के बाद स्लीव का निरीक्षण करें।
क्या उच्च डाइन स्तर का मतलब हमेशा बेहतर स्याही आसंजन होता है?
नहीं। डाइन रीडिंग से गीलापन का व्यवहार पता चलता है, बंधन शक्ति नहीं। स्याही की रासायनिक संरचना, संदूषण, उपचार की एकरूपता, सुखाने की प्रक्रिया और अनुप्रवाह तनाव भी आसंजन को प्रभावित करते हैं। आसंजन परीक्षण और अंतिम उपयोग परीक्षण के माध्यम से प्रदर्शन की पुष्टि करें।
स्याही प्रारंभिक परीक्षण में तो पास हो जाती है लेकिन सिकुड़ने के बाद क्यों छिलने लगती है?
स्याही में कम आसंजन, अपर्याप्त सुखाने की प्रक्रिया, कम लचीलापन या सिकुड़न के प्रति असंगति हो सकती है। फिल्म की सतह, स्याही प्रणाली और सुखाने की प्रक्रिया की जाँच करें, फिर नियंत्रित सिकुड़न परीक्षण दोहराएँ। प्रिंट आसंजन और कलाकृति विरूपण को अलग-अलग रिकॉर्ड करें।
क्या एक ही ग्रेड की पीईटीजी फिल्म सभी ग्रेव्योर इंक सिस्टम के साथ काम कर सकती है?
जरूरी नहीं। प्रदर्शन सतह की स्थिति, स्याही बाइंडर और विलायक प्रणाली, प्रेस सेटिंग्स, सुखाने की क्षमता और सिकुड़न आवश्यकताओं पर निर्भर करता है। बड़े पैमाने पर उत्पादन शुरू करने से पहले प्रत्येक प्रस्तावित संयोजन की गुणवत्ता की जांच अवश्य कर लें।
निष्कर्ष और बी2बी कार्य मार्गदर्शिका
विश्वसनीय पीईटीजी श्रिंक स्लीव बेस फिल्म प्रिंटिंग के लिए प्रमाणित सतह, अनुकूल स्याही, नियंत्रित सुखाने और रूपांतरण एवं श्रिंक अनुप्रयोग के दौरान बरकरार रहने वाले आसंजन की आवश्यकता होती है। डाइन परीक्षण स्क्रीनिंग के लिए उपयोगी है, लेकिन यह पूर्ण प्रिंट-एंड-श्रिंक परीक्षण का स्थान नहीं ले सकता। दस्तावेजित स्थितियाँ टीमों को फिल्म संबंधी समस्याओं को स्याही, प्रेस या प्रक्रिया संबंधी समस्याओं से अलग करने में मदद करती हैं।
किसी नए फिल्म ग्रेड या आपूर्तिकर्ता को मंजूरी देने से पहले, मौजूदा तकनीकी डेटा शीट, अनुशंसित प्रिंट-साइड सतह की स्थिति और हैंडलिंग संबंधी दिशानिर्देश प्राप्त करें। अपने इंक सिस्टम, ग्रेव्योर की स्थिति, लक्षित सिकुड़न प्रोफ़ाइल और अंतिम उपयोग कंटेनर की जानकारी फिल्म आपूर्तिकर्ता को साझा करें। सहमत स्वीकृति मानदंडों के साथ संयुक्त नमूना परीक्षण उत्पादन-स्तरीय ऑर्डर से पहले अनिश्चितता को कम कर सकता है।
समाचार एवं घटनाक्रम
और अधिक जानें-
 समाचार
प्रेस विज्ञप्ति 24 अक्टूबर 2026
इस्तांबुल से दुनिया तक: सैलेज 2027 में वैश्विक मुद्रण प्रदर्शनियों के लिए तैयारी कर रहा है
सैलेज ने इंप्रेशन्स एक्सपो लॉन्ग बीच, एपीपी एक्सपो शंघाई और एफईएसपीए ग्लोबल प्रिंट एक्सपो के लिए अपनी 2027 की प्रदर्शनी योजनाओं को साझा किया है। -
 ब्लॉग
प्रेस विज्ञप्ति 24 अक्टूबर 2026
पीईटीजी श्रिंक फिल्म मास्टर रोल को कैसे स्टोर और शिप करें: समय से पहले सिकुड़ने और रोल को नुकसान से बचाएं
समय से पहले सिकुड़न, किनारों को नुकसान, कोर के कुचलने और परिवहन संबंधी दोषों को रोकने के लिए पीईटीजी श्रिंक फिल्म मास्टर रोल को स्टोर करने, पैकेज करने और शिप करने का तरीका जानें। -
 ब्लॉग
प्रेस विज्ञप्ति 24 अक्टूबर 2026
सिंगल-साइडेड बनाम डबल-साइडेड मैट डीटीएफ फिल्म: स्थिर प्रिंटिंग प्रदर्शन के लिए सही फिल्म का चयन कैसे करें
कोटिंग संरचना, फीडिंग स्थिरता, स्थैतिक नियंत्रण, प्रिंट प्रदर्शन और आपूर्तिकर्ता चयन के आधार पर सिंगल-साइडेड और डबल-साइडेड मैट डीटीएफ फिल्म की तुलना करें।
संपर्क
दूरभाष: 86 17706217416
जोड़ें: बिल्डिंग एल2ए, नंबर 520, लेन 1588, ज़ुगुआंग रोड, होंगकिआओ वर्ल्ड सेंटर, किंगपु जिला, शंघाई, चीन
हमारे पर का पालन करें: