 अंग्रेज़ीEN
 फ्रेंचFR
 जर्मनDE
 पुर्तगालीPT
 स्पैनिशES
 रूसीRU
 जापानीJA
 कोरियाईKO
 अरबीAR
 यूनानीEL
 तुर्कीTR
 इतालवीIT
 पोलिशPL
 हिंदीHI
 中国CN
.webp)
उच्च बनाम मध्यम सिकुड़न वाली पीईटीजी फिल्म: मास्टर रोल चुनने से पहले टीडी/एमडी वक्र पढ़ें
परिचय
श्रिंक स्लीव आर्टवर्क प्रूफ पर सही दिख सकती है, लेकिन पैकेजिंग लाइन पर खराब हो सकती है। इसके सामान्य कारणों में कंधों के आसपास अपूर्ण कवरेज, विकृत ग्राफिक्स, आधार के पास झुर्रियाँ और बोतल के जोड़ के आसपास अत्यधिक तनाव शामिल हैं। ये समस्याएं अक्सर केवल प्रिंट गुणवत्ता से ही नहीं, बल्कि फिल्म के श्रिंक प्रोफाइल और कंटेनर की ज्यामिति के बीच बेमेल होने से भी जुड़ी होती हैं। हाई श्रिंक पीईटीजी फिल्म रोल की तुलना मीडियम श्रिंक पीईटीजी फिल्म से करते समय, खरीदारों को मास्टर रोल को मंजूरी देने से पहले ट्रांसवर्स-डायरेक्शन (टीडी) और मशीन-डायरेक्शन (एमडी) श्रिंक कर्व्स को पढ़ना चाहिए।
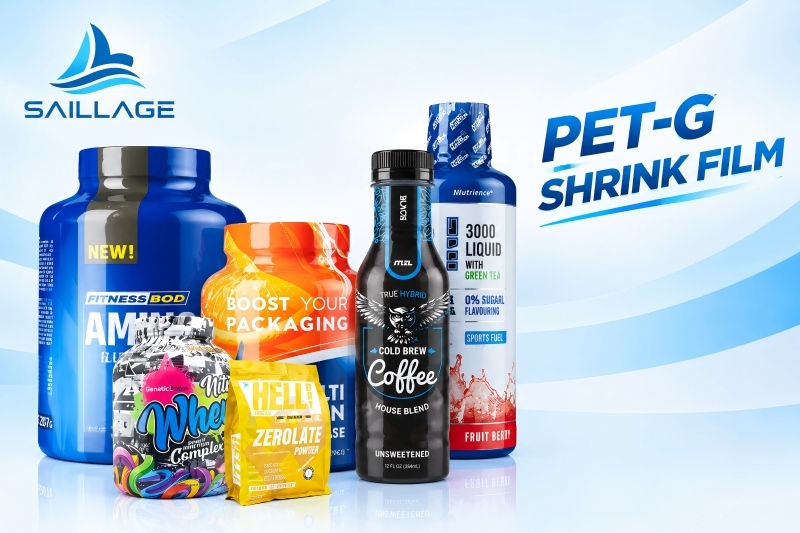
हीट-श्रिंक पीईटीजी फिल्मेंग्लाइकॉल-संशोधित पॉलीइथिलीन टेरेफ्थालेट फ़िल्में गर्म करने पर सिकुड़ने के लिए डिज़ाइन की गई हैं। इनका प्रदर्शन उस तापमान पर निर्भर करता है जिस पर सिकुड़न शुरू होती है, प्रत्येक दिशा में मुक्त सिकुड़न की मात्रा, हीटिंग रेंज के दौरान सिकुड़न की दर और ग्राहक के उपकरण पर उपलब्ध प्रक्रिया विंडो पर। केवल "उच्च-सिकुड़न" का लेबल लाइन के प्रदर्शन का अनुमान लगाने के लिए पर्याप्त नहीं है, और "मध्यम सिकुड़न" का मतलब यह नहीं है कि गुणवत्ता कम है। सही विकल्प वह फ़िल्म है जिसका मापा गया सिकुड़न व्यवहार कंटेनर, स्लीव डिज़ाइन, प्रिंटिंग, सीमिंग और टनल की स्थितियों से मेल खाता हो।
चाबी छीनना
किसी एक अधिकतम-सिकुड़न आकृति पर निर्भर रहने के बजाय टीडी और एमडी वक्रों की तुलना करें।
वास्तविक टनल तापमान और ठहराव समय पर संकुचन की पुष्टि करें।
बोतल की ज्यामिति और कलाकृति में होने वाली विकृति का एक साथ मूल्यांकन करें।
और उत्पादन की मात्रा तय करने से पहले इच्छित लाइन पर एक नमूना रोल की गुणवत्ता की जांच करें।
तकनीकी कोर: टीडी/एमडी श्रिंक कर्व आपको क्या बताता है
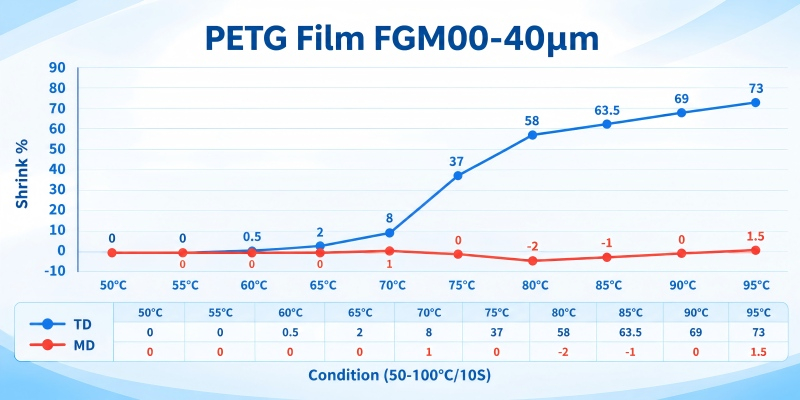
श्रिंक कर्व, निर्धारित परीक्षण स्थितियों के अंतर्गत तापमान के सापेक्ष आयामी संकुचन के प्रतिशत को दर्शाता है। TD का अर्थ है अनुप्रस्थ दिशा, यानी वेब के आर-पार; MD का अर्थ है मशीन दिशा, यानी वेब के समानांतर। श्रिंक स्लीव अनुप्रयोगों में, TD संकुचन आमतौर पर कंटेनर के चारों ओर परिधिगत फिट का मुख्य कारक होता है, जबकि MD संकुचन स्लीव की ऊंचाई, ऊपरी और निचली सतह की संरेखण और बोतल की विशेषताओं के सापेक्ष ग्राफिक्स की स्थिति को प्रभावित करता है। सटीक परिणाम इस बात पर निर्भर करता है कि स्लीव को कैसे काटा, लगाया, सिला और प्रयुक्त किया जाता है।
फ्री श्रिंक की गणना आमतौर पर एक निर्दिष्ट तापमान पर एक निर्दिष्ट समय तक रखने के बाद चिह्नित नमूने में प्रतिशत कमी के रूप में की जाती है। चूंकि परीक्षण विधियां, नमूने के आयाम, हीटिंग माध्यम और एक्सपोज़र समय परिणाम को प्रभावित करते हैं, इसलिए विभिन्न आपूर्तिकर्ताओं के आंकड़ों की तुलना तब तक नहीं की जानी चाहिए जब तक कि परीक्षण की स्थितियां समान न हों। केवल "75% तक श्रिंक" जैसे शीर्षक मान के बजाय परीक्षण विधि और पूर्ण तापमान वक्र मांगें। वक्र में परीक्षण तापमान सीमा की पहचान होनी चाहिए और टीडी और एमडी परिणामों के बीच अंतर स्पष्ट होना चाहिए।
तीन विशेषताओं पर विशेष ध्यान देना आवश्यक है। संकुचन आरंभ वह तापमान सीमा है जहाँ मापने योग्य संकुचन शुरू होता है। यदि फिल्म लाइन के ऊष्मा वितरण के लिए बहुत जल्दी सिकुड़ना शुरू कर देती है, तो स्लीव के अपनी जगह पर स्थिर होने से पहले ही वह कस सकती है। संकुचन दर यह बताती है कि तापमान बढ़ने पर संकुचन कितनी तेज़ी से बढ़ता है। एक तीव्र वक्र स्लीव को जल्दी से आकार में ढालने में मदद कर सकता है, लेकिन यदि टनल का तापमान या रहने का समय बदलता रहता है तो इससे परिचालन सीमा सीमित हो सकती है। अधिकतम या पठार संकुचन निर्दिष्ट परीक्षण स्थितियों के तहत प्राप्त अधिकतम संकुचन को दर्शाता है; यह नहीं दर्शाता कि फिल्म वास्तविक कंटेनर पर समान रूप से सिकुड़ेगी या नहीं।
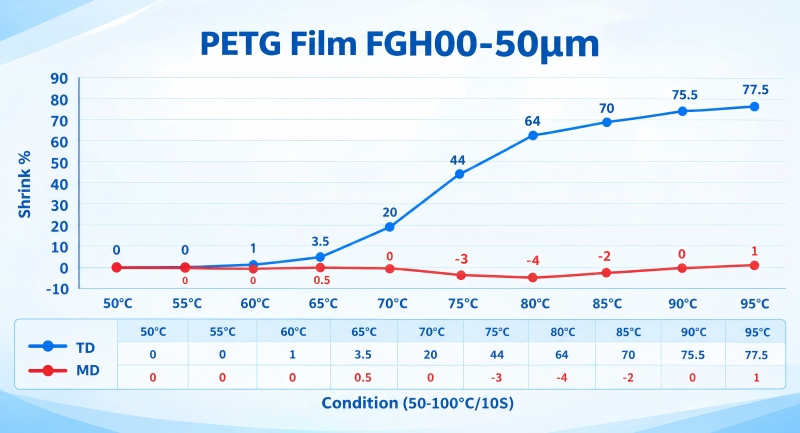
जब किसी स्लीव को उभरे हुए कंधों, कमर, धंसे हुए पैनलों या अन्य जटिल आकृतियों को ढकना होता है, तो आमतौर पर उच्च-सिकुड़न वाली पीईटीजी फिल्म का उपयोग किया जाता है। मध्यम-सिकुड़न वाली पीईटीजी फिल्म उन कंटेनरों के लिए उपयुक्त हो सकती है जिनकी ज्यामिति कम जटिल हो या ऐसे डिज़ाइनों के लिए जहां नियंत्रित संकुचन और ग्राफिक स्थिरता प्राथमिकता हो। कम-सिकुड़न वाली पीईटीजी फिल्म सरल आकृतियों या ऐसे अनुप्रयोगों के लिए उपयुक्त हो सकती है जिनमें सीमित आयामी परिवर्तन की आवश्यकता होती है, लेकिन इसकी उपयुक्तता को कवरेज आवश्यकताओं के अनुसार जांचना आवश्यक है। ये श्रेणियां व्यावसायिक विवरण हैं, न कि सार्वभौमिक ग्रेड जिनके मान सभी निर्माताओं के लिए समान हों।
फिल्म के सिकुड़ने का व्यवहार उसकी मोटाई, अभिविन्यास इतिहास, भंडारण, मुद्रण और सुखाने की स्थितियों, सीमिंग की गुणवत्ता और सिकुड़न सुरंग के तापीय प्रोफाइल से भी प्रभावित होता है। इसलिए, टीडी/एमडी वक्र एक चयन उपकरण है, गारंटी नहीं। इसे कनवर्टर की प्रक्रिया सेटिंग्स और कंटेनर के त्रि-आयामी प्रोफाइल के साथ समझा जाना चाहिए।
अनुप्रयोग और समाधान: फिल्म के व्यवहार को पैकेज के अनुरूप ढालना
1. आकार की पेय बोतलों पर पूर्ण-शरीर आवरण
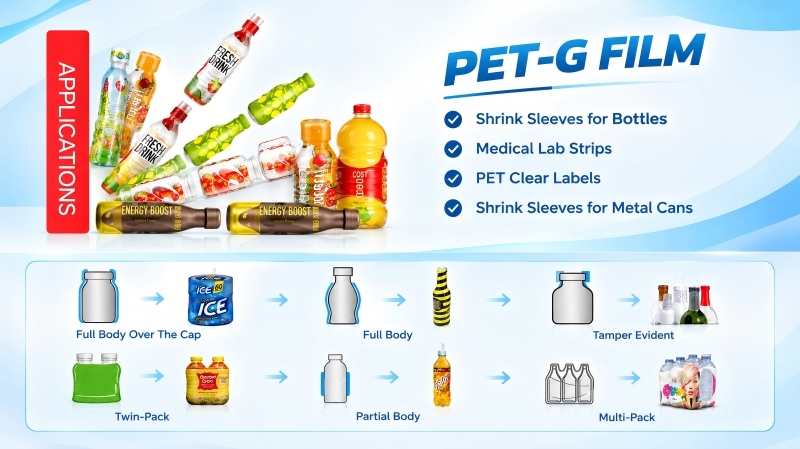
फुल-बॉडी श्रिंक स्लीव लेबल के लिए पीईटी-जी फिल्मों के मामले में, महत्वपूर्ण प्रश्न यह है कि क्या स्लीव बिना सिलवटें, बिना सिकुड़े हुए जोड़ या अस्वीकार्य ग्राफिक विकृति पैदा किए बोतल के सबसे संकरे और सबसे चौड़े हिस्सों तक पहुंच सकती है।पेय पदार्थों की बोतलों के लेबल के लिए उच्च संकुचन क्षमता वाली पीईटीजी फिल्मपैकेज में उभरा हुआ कंधा, कमर या मोल्डेड ग्रिप होने पर इसका मूल्यांकन करना अक्सर उपयोगी होता है। टनल के प्रभावी तापमान पर टीडी सिकुड़न की तुलना बोतल के लिए आवश्यक अधिकतम परिधि परिवर्तन से करें। एमडी सिकुड़न की भी जांच करें क्योंकि अत्यधिक ऊंचाई संकुचन से कलाकृति अपने इच्छित ऊपरी या निचले स्थान से हट सकती है।
व्यावहारिक परीक्षण में कंटेनर आपूर्तिकर्ता से प्राप्त बोतलों के सामान्य आयामों और, जहां आवश्यक हो, अधिकतम या अधिकतम आयामों को शामिल किया जाना चाहिए। स्लीव को सामान्य लाइन गति पर चलाएं, फिर अपेक्षित परिचालन सीमा के निम्नतम और उच्चतम स्तरों पर परीक्षण करें। टनल ज़ोन, कन्वेयर गति, स्लीव की स्थिति, बोतल का तापमान और दिखाई देने वाले दोषों को रिकॉर्ड करें। टनल का तापमान बढ़ाकर फिल्म के खराब मिलान को ठीक करने से एक क्षेत्र में समस्या हल हो सकती है, जबकि दूसरे क्षेत्र में विकृति बढ़ सकती है।
2. सीधी भुजाओं वाली बोतलें और सरल ज्यामितियाँ
मध्यम सिकुड़न वाली PETG फिल्म सीधे किनारों वाले कंटेनरों, मध्यम कंधों वाले कंटेनरों या ऊपर से नीचे तक अपेक्षाकृत कम परिधि परिवर्तन वाले डिज़ाइनों के लिए एक कारगर विकल्प हो सकती है। उपयुक्त और अधिक नियंत्रित सिकुड़न प्रोफ़ाइल वाली फिल्म टनल को आक्रामक रूप से भरने की आवश्यकता को कम कर सकती है। इससे आर्टवर्क का पंजीकरण बनाए रखने और स्थानीय ओवरहीटिंग के जोखिम को कम करने में मदद मिल सकती है, हालांकि परिणाम विशिष्ट फिल्म और लाइन पर निर्भर करता है। केवल इसलिए मध्यम सिकुड़न का चयन न करें क्योंकि पैकेज सरल दिखता है: धंसे हुए आधार, छेड़छाड़-रोधी विशेषताएं और तीव्र बदलाव अभी भी मुश्किल सिकुड़न क्षेत्र बना सकते हैं।
3. कॉस्मेटिक और पर्सनल केयर पैकेजिंग
कॉस्मेटिक और पर्सनल केयर पैकेजिंग के लिए PETG श्रिंक स्लीव फिल्मों को अक्सर घुमावदार कंधों, सजावटी ढक्कनों, पतली गर्दन या असममित बोतलों के चारों ओर सटीक रूप से फिट होना पड़ता है, साथ ही बारीक टेक्स्ट, रंगीन ब्लॉक और ब्रांड ग्राफिक्स को भी सुरक्षित रखना होता है। जटिल आकार के लिए उच्च संकुचन की आवश्यकता हो सकती है, लेकिन अधिक संकुचन से गोलाकार लोगो, बारीक रेखाओं और छोटे अक्षरों में विकृति बढ़ सकती है। आर्टवर्क अनुमोदन से पहले, कनवर्टर को अपेक्षित विकृति का मॉडल बनाना चाहिए और वास्तविक कंटेनर पर मुद्रित स्लीव की समीक्षा करनी चाहिए। सबसे अच्छी फिल्म जरूरी नहीं कि वह हो जिसमें सबसे अधिक संकुचन प्रतिशत हो; बल्कि वह फिल्म सबसे अच्छी होती है जो एक स्थिर प्रक्रिया अवधि के भीतर कवरेज और स्वीकार्य ग्राफिक्स प्रदान करती है।
4. मास्टर-रोल खरीद और गोदाम नियंत्रण
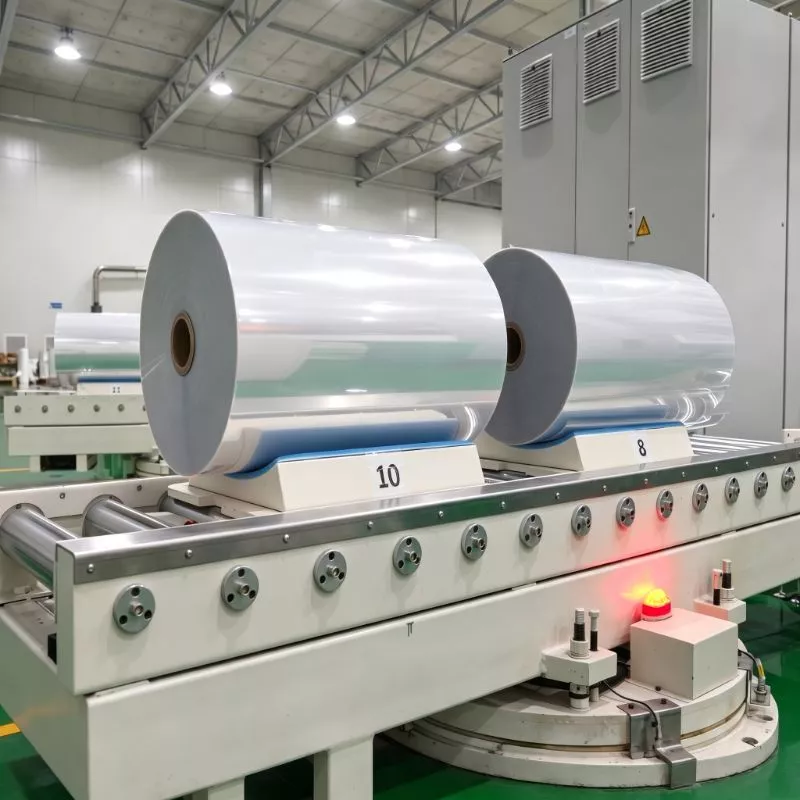
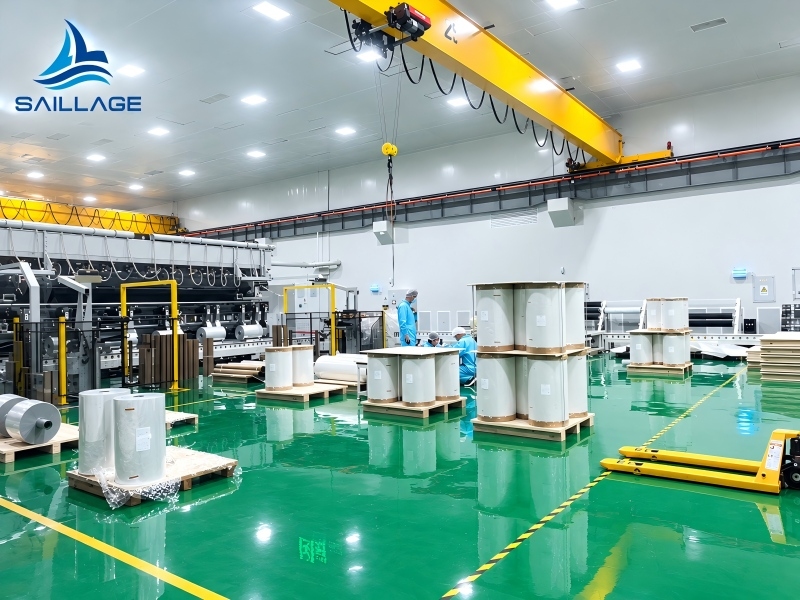
मास्टर रोल उत्पादन के लिए आवश्यक सामग्री है, इसलिए खरीद टीम को चौड़ाई, मोटाई और कीमत के अलावा अन्य चीजों की भी जांच करनी चाहिए। वर्तमान तकनीकी डेटा शीट, उपलब्ध होने पर लॉट-विशिष्ट गुणवत्ता रिकॉर्ड, टीडी और एमडी सिकुड़न वक्र, अनुशंसित प्रसंस्करण स्थितियां और भंडारण संबंधी दिशानिर्देश प्राप्त करें। पुष्टि करें कि बताई गई सिकुड़न वैल्यू सामान्य या गारंटीकृत विनिर्देश हैं और क्या आपूर्तिकर्ता की परीक्षण स्थितियां कनवर्टर की मूल्यांकन विधि से मेल खाती हैं। दोहराए जाने वाले ऑर्डर के लिए, सिकुड़न व्यवहार की स्वीकार्य सीमा निर्धारित करें और यह तय करें कि लॉट के बीच होने वाले परिवर्तनों का आकलन कैसे किया जाएगा।
वेयरहाउस में सामग्री की देखरेख महत्वपूर्ण है क्योंकि रोल की स्थिति आगे की प्रोसेसिंग को प्रभावित कर सकती है। रोल को संदूषण, किनारों की क्षति, अत्यधिक दबाव और आपूर्तिकर्ता की अनुशंसाओं से बाहर के तापमान या आर्द्रता की स्थितियों से बचाएं। आपूर्तिकर्ता द्वारा सलाह दिए जाने पर सामग्री को उत्पादन वातावरण के अनुकूल होने दें। जहां संभव हो, पहले आओ, पहले जाओ के आधार पर स्टॉक रोटेशन का उपयोग करें और रोल की पहचान और लॉट ट्रेसिबिलिटी बनाए रखें ताकि दोषों को विशिष्ट बैच से जोड़ा जा सके। भंडारण संबंधी दिशानिर्देश किसी सामान्य तापमान नियम के बजाय आपूर्तिकर्ता के वास्तविक दस्तावेज़ों से प्राप्त होने चाहिए।
5. पारंपरिक चयन पद्धति की तुलना वक्र-आधारित चयन पद्धति से करें।
नीचे दी गई तालिका एक सामान्य विनिर्देश-आधारित क्रय पद्धति और एक वक्र-आधारित योग्यता पद्धति के बीच अंतर दर्शाती है। इसके लाभ प्रक्रिया संबंधी लक्ष्य हैं, न कि निश्चित संख्यात्मक सुधार; परिणामों की पुष्टि लाइन परीक्षणों के माध्यम से की जानी चाहिए क्योंकि बोतल का डिज़ाइन, प्रिंटिंग, टनल कॉन्फ़िगरेशन और लाइन की गति भिन्न-भिन्न हो सकती है।
परंपरागत बनाम वक्र-आधारित चयन
| चयन आयाम | विनिर्देश-आधारित दृष्टिकोण | वक्र-आधारित अनुशंसा |
|---|---|---|
| प्राथमिक चयन आधार | उच्च या मध्यम श्रिंक लेबल और कीमत के आधार पर चुनें | प्रासंगिक तापमानों और निर्दिष्ट परीक्षण स्थितियों पर टीडी और एमडी वक्रों की समीक्षा करें। |
| बोतल की ज्यामिति | पेय पदार्थ या कॉस्मेटिक बोतल जैसी व्यापक श्रेणी का उपयोग करें। | बोतल की अधिकतम/न्यूनतम परिधि, कंधों, कमर, आधार और गर्दन का मानचित्र बनाएं। |
| सुरंग सेटअप | दिखाई देने वाले दोषों के कम होने तक आंच को समायोजित करें | फिल्म को सामान्य गति और वास्तविक परिचालन सीमा पर जांचें। |
| कलाकृति और पंजीकरण | पूर्ण लाइन सत्यापन से पहले मुद्रित कलाकृति को अनुमोदित करें | वास्तविक कंटेनर पर ग्राफ़िक विकृति और एमडी मूवमेंट की जाँच करें। |
| आपूर्तिकर्ता तुलना | हेडलाइन के अधिकतम संकुचन मूल्यों की तुलना करें | समतुल्य परीक्षण विधियों, संकुचन की शुरुआत, वक्र की ढलान और पठार व्यवहार की तुलना करें |
| गुणवत्ता और पुनरावृत्ति | प्रत्येक डिलीवरी की मुख्य रूप से माप और दिखावट की जांच करें। | सहमत संकुचन स्वीकृति सीमाएँ निर्धारित करें, लॉट डेटा को सुरक्षित रखें और रुझानों में होने वाले परिवर्तनों की जांच करें। |
व्यावहारिक चयन चेकलिस्ट
उत्पादन के लिए हाई श्रिंक पीईटीजी फिल्म रोल, मीडियम श्रिंक पीईटीजी फिल्म या लो श्रिंक पीईटीजी फिल्म को मंजूरी देने से पहले निम्नलिखित चेकलिस्ट का उपयोग करें:
पैकेज की ज्यामिति को परिभाषित करें। कंटेनर के चित्र या विश्वसनीय माप प्राप्त करें। सबसे बड़ी और सबसे छोटी परिधि, शोल्डर एंगल, कमर, बेस ट्रांज़िशन, नेक और किसी भी धंसे हुए भाग की पहचान करें।
संपूर्ण टीडी/एमडी संकुचन वक्र का अनुरोध करें। विभिन्न तापमानों पर डेटा, परीक्षण विधि, एक्सपोज़र समय और यह स्पष्टीकरण मांगें कि क्या मान सामान्य हैं या विनिर्देश सीमाएं हैं।
फिल्म की क्षमता के अनुसार सिकुड़न की मांग का मिलान करें। कंटेनर द्वारा आवश्यक परिधिगत परिवर्तन का अनुमान लगाएं और वास्तविक प्रक्रिया तापमान पर टीडी प्रदर्शन का आकलन करें। स्लीव की ऊंचाई, सीम की स्थिति और आर्टवर्क पंजीकरण के आधार पर एमडी सिकुड़न की जांच करें।
संपूर्ण रूपांतरण प्रक्रिया की समीक्षा करें। इसमें छपाई, स्याही सुखाना, चीरना, जोड़-तोड़ करना, स्लीव लगाना और टनल हीटिंग शामिल करें। फिल्म का प्रदर्शन इन प्रक्रिया चरणों से अलग नहीं किया जा सकता।
नियंत्रित लाइन परीक्षण करें। टनल-ज़ोन सेटिंग्स, लाइन स्पीड, बॉटल टाइप, स्लीव डाइमेंशन और देखे गए दोषों का रिकॉर्ड रखें। जहां तक संभव हो, एक समय में केवल एक ही वेरिएबल बदलें, ताकि सुधार या विफलता का कारण स्पष्ट रहे।
आपूर्तिकर्ता के साथ स्वीकृति मानदंड निर्धारित करें। महत्वपूर्ण आयाम, सिकुड़न सीमा, दिखावट संबंधी आवश्यकताएं, रोल पहचान, नमूना लेने की आवृत्ति और गैर-अनुरूप लॉट से निपटने की प्रक्रिया को परिभाषित करें।
उत्पादन को व्यावहारिक सीमाओं पर ही अनुमोदित करें। एक ऐसी फिल्म जो केवल एक सीमित सेटिंग पर ही काम करती है, वह अधिक मात्रा वाली उत्पादन लाइन के लिए जोखिम भरी हो सकती है। लाइन की गति, परिवेशीय स्थितियों और कंटेनर में होने वाले बदलावों की अपेक्षित सीमा पर प्रदर्शन की जाँच करें।
अक्सर पूछे जाने वाले प्रश्न: खरीदारों और कन्वर्टर्स द्वारा पूछे जाने वाले सामान्य प्रश्न
क्या फुल-बॉडी लेबल के लिए हाई श्रिंक पीईटीजी फिल्म हमेशा बेहतर होती है?
नहीं। उच्च संकुचन तब उपयोगी होता है जब स्लीव को स्पष्ट वक्रों का अनुसरण करना हो, लेकिन केवल उच्च अधिकतम मान ही चिकनी कवरेज की गारंटी नहीं देता। वक्र का आकार, एमडी संकुचन, कलाकृति विरूपण, टनल नियंत्रण और कंटेनर ज्यामिति सभी मायने रखते हैं। इच्छित पैकेज पर फिल्म की गुणवत्ता की जांच करें।
क्या मैं दो आपूर्तिकर्ताओं से प्राप्त होने वाले नुकसान के प्रतिशत की सीधे तुलना कर सकता हूँ?
परीक्षण की स्थितियाँ और विधियाँ तुलनीय होने पर ही परिणाम की तुलना की जा सकती है। तापमान, समय अंतराल, नमूने की तैयारी और परीक्षण माध्यम परिणाम को प्रभावित कर सकते हैं। केवल एक अधिकतम संकुचन संख्या की तुलना करने के बजाय, संपूर्ण TD/MD वक्र और परीक्षण विवरण का अनुरोध करें।
अगर बोतल के निचले हिस्से के पास स्लीव में सिलवटें पड़ जाएं तो मुझे क्या जांच करनी चाहिए?
जांचें कि क्या फिल्म बेस ज्योमेट्री से मेल नहीं खाती, क्या स्लीव के आयाम और सीम की गुणवत्ता एक समान हैं, और क्या ऊष्मा वितरण या रहने का समय असमान है। TD और MD व्यवहार की समीक्षा करें और एक साथ कई चर बदलने से पहले एक से अधिक टनल सेटिंग पर दोष का निरीक्षण करें।
क्या खरीद प्रक्रिया को नुकसान प्रतिशत या प्रति किलोग्राम कीमत को प्राथमिकता देनी चाहिए?
इनमें से किसी को भी अकेले नहीं देखना चाहिए। उपयोग योग्य स्लीव्स की लागत, लाइन की गति, शुरुआती अपशिष्ट, दोष दर और बैचों के बीच एकरूपता की तुलना करें। कम कीमत वाला रोल भी महंगा पड़ सकता है यदि उसे सीमित प्रक्रिया अवधि की आवश्यकता हो या उससे अधिक रिजेक्ट उत्पन्न हों। नियंत्रित परीक्षण द्वारा आर्थिक पहलुओं की पुष्टि करें।
निष्कर्ष और बी2बी कार्य मार्गदर्शिका
हाई श्रिंक पीईटीजी फिल्म और मीडियम श्रिंक पीईटीजी फिल्म के बीच चयन करना पैकेजिंग इंजीनियरिंग का निर्णय है, न कि लेबल आधारित खरीदारी का शॉर्टकट। मीडियम श्रिंक परिधि के अनुरूपता को निर्धारित करने में सहायक होता है, जबकि मीडियम श्रिंक स्लीव की ऊंचाई और संरेखण को प्रभावित करता है। श्रिंक की शुरुआत, वक्र की ढलान और पठार व्यवहार को बोतल की ज्यामिति, आर्टवर्क की आवश्यकताओं और टनल की स्थितियों के साथ-साथ समझना आवश्यक है। बार-बार उत्पादन के लिए, तुलनीय परीक्षण डेटा का उपयोग करें, फिल्म को इच्छित लाइन पर परीक्षण करें और आपूर्तिकर्ता के साथ मापने योग्य स्वीकृति मानदंडों पर सहमति बनाएं।
मास्टर-रोल का ऑर्डर देने से पहले, कंटेनर ड्राइंग, लक्षित स्लीव आयाम, लाइन स्पीड, टनल प्रोफाइल और एप्लिकेशन संबंधी आवश्यकताओं को अपने ग्राहक के साथ साझा करें।पीईटीजी फिल्म आपूर्तिकर्ताया फिर प्रोसेस इंजीनियर से संपर्क करें। मौजूदा टीडीएस और टीडी/एमडी श्रिंक कर्व्स का अनुरोध करें, फिर सैंपल रोल ट्रायल की व्यवस्था करें। इससे प्रोक्योरमेंट, कन्वर्टिंग और आर एंड डी टीमों को पैकेज और उत्पादन प्रक्रिया के अनुरूप फिल्म चुनने के लिए एक सामान्य तकनीकी आधार मिलता है।
संपर्क
दूरभाष: 86 17706217416
जोड़ें: बिल्डिंग एल2ए, नंबर 520, लेन 1588, ज़ुगुआंग रोड, होंगकिआओ वर्ल्ड सेंटर, किंगपु जिला, शंघाई, चीन
हमारे पर का पालन करें: